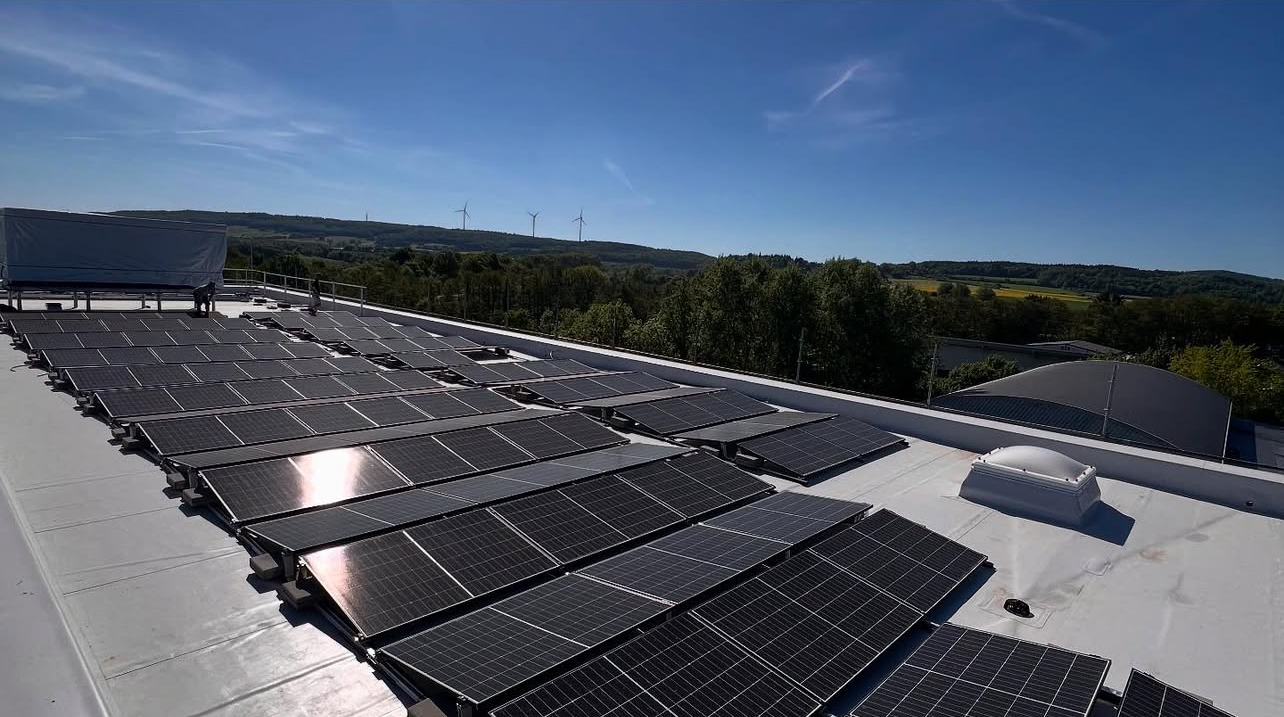
Photovoltaik für Kunststoffverarbeitung und Spritzguss

Ein Spritzguss- oder Extrusionsbetrieb verbraucht Strom nicht in kurzen Spitzen, sondern in einem breiten, hohen Band über die gesamte Betriebszeit. Genau das macht ihn zu einem der günstigsten Photovoltaik-Standorte im produzierenden Mittelstand: Während ein Handwerks- oder Handelsbetrieb mittags Last verliert, laufen in der Kunststoffverarbeitung Plastifizierung, Zylinderheizung, Werkzeugtemperierung, Rückkühlung und Granulattrocknung praktisch ununterbrochen weiter. Der Solarertrag trifft nicht auf ein Loch, sondern auf Bedarf — und wird deshalb fast vollständig selbst verbraucht.
Dieser Artikel geht die Verbraucher eines Kunststoffbetriebs durch, ordnet ein, welche davon zur PV-Erzeugung passen und welche nicht, und benennt die drei Punkte, an denen Projekte in dieser Branche typischerweise hängen: die tatsächliche Belegbarkeit des Hallendachs, der Netzanschluss und ein Maschinenpark, der gerade von hydraulisch auf elektrisch umgestellt wird. Die genannten Verbrauchsanteile stammen aus Branchenerhebungen und Effizienzleitfäden. Sie streuen zwischen Betrieben erheblich und ersetzen keine Messung im eigenen Haus.
Warum die Kunststoffverarbeitung zu den stromintensivsten Branchen des Mittelstands zählt
Die Besonderheit der Branche liegt weniger in der absoluten Höhe des Energieverbrauchs als in seiner Zusammensetzung. Anders als in der Glas- oder Metallerzeugung, wo ein großer Teil der Prozesswärme aus Gas kommt, wird hier fast alles elektrisch erzeugt: Antrieb, Zylinderheizung, Temperierung, Kälte, Druckluft. Die Fachliteratur zur Branche beziffert den Anteil des Stroms an den gesamten Energiekosten mit rund vier Fünfteln, Tendenz über die vergangenen zwei Jahrzehnte steigend. Wer hier über Energiekosten spricht, spricht über die Stromrechnung.
Als Kennzahl hat sich der spezifische Energieverbrauch je Kilogramm verarbeitetem Kunststoff etabliert. Erhebungen nennen für Spritzgießbetriebe Werte in der Größenordnung von etwa 1,6 bis 2,7 kWh/kg, für Extrusionsbetriebe etwa 0,6 bis 2 kWh/kg; ein häufig zitierter Branchenmittelwert liegt bei rund 1,35 kWh/kg. Ein Effizienzleitfaden für Spritzgießbetriebe beziffert allein die prozessabhängige variable Last mit 0,9 bis 1,6 kWh/kg. Die Spannweite ist groß, weil Material, Wandstärke, Schussgewicht, Zykluszeit und Maschinenalter stark durchschlagen.
Ein Rechenbeispiel zur Einordnung, ausdrücklich als Beispiel und nicht als Ihre Zahl: Ein Betrieb, der 2.000 Tonnen Granulat im Jahr verarbeitet, kommt bei 1,8 kWh/kg auf rund 3,6 Millionen Kilowattstunden Strom im Jahr. Das ist der Bereich, in dem eine Jahresstromrechnung sechsstellig wird und in dem jeder Cent Bezugspreisdifferenz spürbar durchschlägt. Die grundsätzliche Logik gewerblicher PV-Projekte — Eigenverbrauch schlägt Einspeisung — haben wir in unserem Überblick zur Photovoltaik für produzierendes Gewerbe aufgeschrieben; hier geht es um die branchenspezifische Ausprägung.
Wohin der Strom geht: Plastifizierung, Temperierung, Peripherie
Ein Effizienzleitfaden für Spritzgießbetriebe verteilt den Stromverbrauch eines typischen Werks wie folgt — Anhaltspunkt, kein Gesetz: Je nach Anteil von Heißkanalwerkzeugen, Materialmix und Kältekonzept verschieben sich die Anteile deutlich.
BereichAnteil am StromverbrauchPolymerverarbeitung (Maschinen: Antrieb, Plastifizierung, Zylinderheizung)rund 66%Kältegeräte und Rückkühlungrund 11%Druckluftrund 10%Wasserpumpen (Temperier- und Kühlkreisläufe)rund 5%Beleuchtungrund 5%Hallenheizungrund 2%Büro und Verwaltungrund 1%
Innerhalb der Maschine entfällt der größere Teil auf den Antrieb, ein erheblicher Rest auf die Zylinderheizung — der Leitfaden nennt dafür 10 bis 25 Prozent. Sie ist für die PV-Betrachtung interessant, weil sie echte Grundlast ist: Sie hält die Schnecke auf Temperatur, auch in der Rüstzeit, auch bei Störungen, auch in der Pause. Sie folgt keinem Schichtplan.
Rechnet man Druckluft, Kühlwasser und Trocknung zusammen, kommt derselbe Leitfaden auf 30 bis 35 Prozent der eingesetzten Energie für die Peripherie — die Zahl, die vor der ersten Einzelmessung regelmäßig unterschätzt wird. Im Detail:
- Werkzeugtemperierung. Temperiergeräte halten das Werkzeug auf Solltemperatur — je nach Material zwischen etwa 20 und weit über 100 Grad — und laufen, solange die Maschine produziert.
- Kühlwasser und Rückkühlung. Die in der Schmelze steckende Wärme muss wieder heraus. Kaltwassersätze, Rückkühlwerke und Umwälzpumpen laufen im Takt der Produktion, nicht im Takt des Kalenders.
- Granulattrocknung. Hygroskopische Materialien wie Polyamid oder ABS müssen vor der Verarbeitung getrocknet werden, typischerweise im Bereich um 80 Grad und über mehrere Stunden. Trockenlufttrockner laufen deshalb oft auch dann, wenn keine Maschine produziert, weil das Material am Schichtbeginn bereit sein soll.
- Materialförderung. Vakuumfördergeräte und Zentralförderanlagen ziehen kurze, häufige Lastspitzen; in Summe moderat, im Lastgang aber sichtbar.
- Druckluft. Auswerferunterstützung, Handling, Ventile, Reinigung. Rund ein Zehntel des Stromverbrauchs, mit den bekannten Verlusten durch Leckagen und zu hohen Netzdruck.
Ein Teil dieser Energie lässt sich als Abwärme zurückholen: An der Ölkühlung hydraulischer Maschinen und an den Verflüssigern der Kältemaschinen fällt dauerhaft Wärme auf niedrigem Niveau an — brauchbar für Hallen- und Brauchwassererwärmung, nicht für Prozesswärme im engeren Sinn. Wo Wärme auf höherem Niveau gebraucht wird, ist die Umwandlung von Solarstrom in Wärme eine Option, die wir in unserem Beitrag zu Prozesswärme und Power-to-Heat mit Solarstrom behandeln.
Hydraulisch, servohydraulisch, vollelektrisch — der Antrieb verschiebt die Rechnung
Die Antriebstechnik ist der größte einzelne Hebel im Verbrauch und zugleich der Grund, warum PV-Planungen in dieser Branche gelegentlich auf veralteten Annahmen aufsetzen. Der genannte Leitfaden beziffert die Einsparung rein elektrischer Maschinen gegenüber hydraulischen Vorgängern aus den späten Neunzigern mit bis zu 80 Prozent; moderne Hydraulikmaschinen liegen demnach rund ein Viertel unter dem Stand von 1997.
Die pauschale Aussage „elektrisch ist immer besser" hält der Praxis allerdings nicht stand. Eine vollelektrische Standardmaschine braucht mindestens fünf Umrichter mit einer zeitabhängigen Grundlast von zusammen etwa 500 bis 750 Watt, eine servohydraulische Maschine einen mit etwa 100 bis 150 Watt. Bei kleinen bis mittleren Durchsätzen und Schließkräften kann die niedrigere Grundlast der Servohydraulik den Wirkungsgradvorteil der Elektrik aufwiegen; bei hohen Durchsätzen und intensiver Plastifizierung dreht sich das Bild. Für die Auslegung Ihrer PV-Anlage bedeutet das: Der Effekt einer Maschinenumstellung ist kein Faktor, den man aus einem Prospekt übernimmt, sondern eine Größe, die man am eigenen Maschinenpark rechnet.
Wann eine PV-Planung auf die Umstellung warten sollte. In den allermeisten Fällen gar nicht. Wer über Jahre einzelne Maschinen tauscht, senkt den Verbrauch schrittweise, bleibt aber in einer Größenordnung, in der jedes vertretbar belegte Dach vollständig selbst verbraucht wird. Anders liegt der Fall, wenn innerhalb von zwölf bis achtzehn Monaten ein erheblicher Teil des Maschinenparks ersetzt oder eine Fertigungslinie neu aufgebaut wird: Dann ändert sich nicht nur die Höhe, sondern die Form des Lastgangs. Auch dann ist Warten nicht die Antwort — sondern die Auslegung auf den geplanten Zielzustand zu rechnen, mit dem alten Lastgang als Referenz und den Datenblättern der neuen Maschinen als Korrektur.
Der Lastgang: hoch, breit und ungewöhnlich flach
Was die Kunststoffverarbeitung von den meisten anderen Gewerbebranchen unterscheidet, ist nicht die Höhe der Last, sondern ihre Gleichmäßigkeit. Ein Spritzgießbetrieb kennt keinen Mittagseinbruch. Die Maschinen laufen im Zyklus, die Temperiergeräte halten Temperatur, die Kältemaschinen führen kontinuierlich Wärme ab, die Trockner arbeiten durch. Selbst in der Nacht und am Wochenende bleibt eine erhebliche Grundlast stehen, weil Zylinderheizungen und Trockner nicht abgeschaltet werden.
Für die Photovoltaik ist das die beste denkbare Ausgangslage: Die Erzeugung fällt in ein Zeitfenster, in dem der Betrieb ohnehin auf hohem Niveau produziert. Es gibt nichts abzuregeln und nichts zwischenzuspeichern.
Belegen lässt sich das nur mit dem eigenen Lastgang. Betriebe mit registrierender Leistungsmessung haben die Viertelstundenwerte eines vollen Jahres beim Netzbetreiber oder Lieferanten vorliegen; wie man sie liest und was daraus für die Auslegung folgt, beschreibt unser Beitrag zum Lastgang analysieren vor der PV-Planung. Achten Sie dabei besonders auf drei Dinge: die Höhe der Nacht- und Wochenendgrundlast, den Verlauf über die Betriebsferien und die Frage, ob die Sommermonate im Verbrauch über oder unter dem Jahresmittel liegen.
Die Sommerspitze der Rückkühlung trifft das Ertragsmaximum
Der letzte Punkt verdient eine eigene Betrachtung. In den meisten Gewerbebetrieben ist der Sommer die verbrauchsschwache Jahreszeit — weniger Beleuchtung, keine Heizung, Betriebsferien. In einem durchproduzierenden Kunststoffbetrieb ist das Gegenteil der Fall.
Der Grund liegt in der Kältetechnik. Kaltwassersätze und Rückkühlwerke geben ihre Wärme an die Umgebungsluft ab. Steigt deren Temperatur, steigt die Verflüssigungstemperatur, und die Leistungszahl der Kältemaschine sinkt: Für dieselbe abgeführte Wärmemenge wird mehr Strom gebraucht. Hinzu kommt, dass freie Kühlung — also die Rückkühlung ohne laufende Kältemaschine — im Winter oft den größten Teil des Bedarfs deckt und an heißen Sommertagen vollständig ausfällt. Die Wärmemenge, die dem Werkzeug entzogen werden muss, ist über das Jahr nahezu konstant. Der Strom, den ihre Abfuhr kostet, ist es nicht.
Dieselben Wochen, in denen die Rückkühlung am meisten Strom zieht, sind die Wochen mit dem höchsten Solarertrag. Die Deckung ist nicht zufällig, sondern hat mit derselben Ursache zu tun: Beide Kurven folgen der Einstrahlung. In Rheinhessen und im Rhein-Main-Gebiet liegen die spezifischen Jahreserträge je nach Ausrichtung, Neigung und Aufständerung typischerweise in einer Größenordnung von rund 900 bis 1.050 Kilowattstunden je Kilowatt-Peak, mit dem Schwerpunkt zwischen Mai und August. Genau dort liegt auch die Kältelast.
Mehrschichtbetrieb, Nachtlast und die Speicherfrage
Der Mehrschichtbetrieb dreht das Argument um: Wer rund um die Uhr fährt, verbraucht mehr Strom außerhalb der Sonnenstunden als innerhalb. Der Autarkiegrad — also der Anteil Ihres Verbrauchs, der vom Dach kommt — bleibt dadurch niedrig, oft im niedrigen einstelligen bis mittleren zweistelligen Prozentbereich. Das klingt nach wenig, ist wirtschaftlich aber unerheblich, weil die entscheidende Kennzahl im Gewerbe die Eigenverbrauchsquote ist: Welcher Anteil des erzeugten Solarstroms bleibt im Haus?
Ein Beispiel, wieder ausdrücklich als Beispiel gerechnet: In der Dachpacht-Kalkulation von Better Energy entsprechen rund 1.000 Quadratmeter nutzbare Dachfläche etwa 250 Kilowatt-Peak. Bei 950 Kilowattstunden je Kilowatt-Peak wären das gut 237.000 Kilowattstunden im Jahr. Gegen die 3,6 Millionen Kilowattstunden des Beispielbetriebs von oben sind das etwa sieben Prozent des Verbrauchs — und diese sieben Prozent gehen in einem dreischichtigen Betrieb praktisch vollständig in die Produktion. Die Anlage speist rechnerisch kaum ein.
Das ist die eigentliche Konsequenz für die Speicherfrage. Ein Batteriespeicher hebt in dieser Konstellation den Eigenverbrauch nicht, weil nichts übrig bleibt, das sich verschieben ließe. Sein wirtschaftlicher Fall in der Kunststoffverarbeitung ist ein anderer: die Kappung von Lastspitzen und damit die Reduktion des Leistungspreises im Netzentgelt. Ob und in welcher Größe sich das rechnet, hängt am Lastgang und am Netzentgelt Ihres Netzbetreibers, nicht an der PV-Anlage — die Kriterien haben wir in Gewerbespeicher richtig dimensionieren zusammengestellt. Better Energy realisiert Gewerbespeicher auch in großer Ausführung, üblicherweise aber als eigenständige Entscheidung neben der PV-Anlage, nicht als deren Anhängsel.
Das Dach eines Kunststoffbetriebs: viel Fläche, schwierige Belegung
Typisch für die Branche sind große, zusammenhängende Produktions- und Lagerhallen, meist mit flach geneigtem Dach in Trapezblech- oder Foliendeckung. Auf dem Papier die ideale PV-Fläche. In der Praxis ist die Bruttofläche selten die Nettofläche, aus Gründen, die hier besonders ausgeprägt sind:
- Rückkühler und Kaltwassersätze auf dem Dach. Genau die Aggregate, die den sommerlichen Verbrauch treiben, stehen häufig oben. Sie brauchen Stellfläche, Anströmfläche und Wartungsabstand — und sie verschatten.
- Verschattung durch eigene Aufbauten. Lüftungszentralen, Abluftkamine, Silos und Fördertürme werfen im Tagesverlauf wandernde Schatten. Bei aufgeständerten Ost-West-Feldern wirkt das anders als bei Süd-Reihen, und es lässt sich durch String-Aufteilung und Wechselrichterwahl entschärfen, aber nur, wenn es in der Planung erfasst wurde.
- Lichtbänder und RWA-Klappen. Rauch- und Wärmeabzugsöffnungen dürfen nicht überbaut oder in ihrer Funktion beeinträchtigt werden; um Lichtbänder sind Abstände einzuhalten.
- Statik und Dachhaut. Ballastierte Flachdachsysteme bringen Zusatzlast auf Konstruktionen, die oft ohne große Reserve ausgelegt wurden — die statische Prüfung gehört an den Anfang der Planung. Und eine Anlage mit 25 Jahren Betriebsdauer sollte nicht auf eine Abdichtung, die in fünf Jahren fällig ist; bei Hallen aus den Siebzigern und Achtzigern kommt die Asbestfrage hinzu.
Die belegbare Fläche liegt nach Abzug all dessen häufig deutlich unter der Dachfläche im Grundriss. Kein Ausschlusskriterium, aber der Grund, warum eine Begehung mit Aufmaß am Anfang steht.
Netzanschluss, Anschlussleistung und Lastspitzen
Kunststoffbetriebe haben eine hohe Anschlussleistung und meist eine eigene Trafostation. Ab 135 Kilowatt installierter Erzeugungsleistung gilt für den Netzanschluss die VDE-AR-N 4110 statt der VDE-AR-N 4105 für Niederspannung. Damit werden ein Anlagenzertifikat und ein abgestimmtes Schutzkonzept erforderlich; für Anlagen zwischen 135 und 950 Kilowatt gibt es ein vereinfachtes Einzelnachweisverfahren. Was das im Ablauf bedeutet, beschreibt unser Beitrag zum Netzanschluss in Mittelspannung und zur Übergabestation. Ab 100 Kilowatt installierter Leistung besteht außerdem die Pflicht zur Direktvermarktung des eingespeisten Stroms.
Zu den Anlaufströmen gehört eine Unterscheidung. Hydraulische Spritzgießmaschinen mit direkt eingeschalteten Pumpenmotoren und ältere Kältemaschinen mit Direktanlauf ziehen beim Zuschalten ein Vielfaches ihres Nennstroms. Für die PV-Anlage ist das ohne Belang. Für Ihre Netzentgelte nicht, weil der Leistungspreis am höchsten gemessenen Viertelstundenmittelwert des Jahres hängt — und eine PV-Anlage senkt diesen Wert nur, wenn sie im Moment der Spitze zuverlässig liefert. Das lässt sich nicht garantieren. Wer den Leistungspreis angehen will, braucht Lastmanagement oder Speicher, nicht Module.
Hinzu kommt, dass jeder Netzbetreiber eigene Verfahren hat. In Mainz läuft die Anmeldung über die Mainzer Netze und ausschließlich über einen eingetragenen Installateur, in Worms und Alzey über die EWR Netz, in Hofheim und Rüsselsheim über die Syna, in Wiesbaden seit August 2025 nur noch über das Netzanschlussportal der Stadtwerke Wiesbaden Netz mit Unterlagen eine Woche vor Inbetriebnahme. Diese Fristen bestimmen den Terminplan mit.
Was der Solarstrom im Kunststoffbetrieb wert ist
Für Gebäudeanlagen mit Inbetriebnahme ab dem 1. August 2026 liegt die Einspeisevergütung im Segment bis 100 Kilowatt bei 5,44 ct/kWh für Teileinspeisung und 10,24 ct/kWh für Volleinspeisung. Die Bundesnetzagentur weist darauf hin, dass eine geplante Erhöhung um 1,5 ct/kWh darin noch nicht enthalten ist und erst nach beihilferechtlicher Genehmigung durch die EU-Kommission wirksam wird.
Halten Sie diese 5,44 ct gegen Ihren gewerblichen Bezugspreis inklusive Netzentgelt, Umlagen und Stromsteuer: Zwischen beiden Werten liegt ein Vielfaches. Für einen Betrieb mit dem Lastprofil eines Spritzgießwerks ist das nahezu bedeutungslos, weil ohnehin kaum eingespeist wird. Die Wirtschaftlichkeit steht und fällt mit dem vermiedenen Bezug.
Zur EEG-Novelle: Nach dem Kabinettsentwurf vom 29. Juli 2026 — der Bundestag berät ab September, geltendes Recht ist er noch nicht — soll die feste Einspeisevergütung für Neuanlagen entfallen und durch eine Übergangszahlung von 5,2 ct/kWh für maximal 36 Monate ersetzt werden. Vorgesehen ist außerdem ein dauerhaftes Einspeiseleistungslimit von 50 Prozent für neue Gebäudeanlagen unter 100 Kilowatt, gestaffelt ab 2027 für Anlagen unter 50 Kilowatt. Gedeckelt würde dabei die Einspeiseleistung in Kilowatt, nicht der Jahresertrag. Für die typische Gewerbeanlage auf einer Produktionshalle, die deutlich über 100 Kilowatt liegt, wäre dieses Limit nach dem Entwurf nicht einschlägig. Bestandsanlagen bleiben in jedem Fall unberührt.
Häufige Fragen
Reicht ein Hallendach aus, um einen Spritzgießbetrieb zu versorgen?
In aller Regel nicht, und das ist kein Problem. Der spezifische Stromverbrauch der Branche ist so hoch, dass selbst eine vollflächig belegte Halle nur einen einstelligen bis niedrig zweistelligen Prozentanteil des Jahresverbrauchs deckt. Der wirtschaftliche Wert liegt nicht in der Autarkie, sondern darin, dass praktisch jede erzeugte Kilowattstunde den vollen Bezugspreis ersetzt statt der Einspeisevergütung.
Brauchen wir bei Dreischichtbetrieb einen Speicher?
Nicht, um den Eigenverbrauch zu erhöhen — der ist bei durchlaufender Produktion ohnehin nahe hundert Prozent. Ein Gewerbespeicher rechnet sich in dieser Branche über die Kappung von Lastspitzen und den Leistungspreis im Netzentgelt. Das ist eine eigene Rechnung mit eigenem Lastgang und eigener Amortisationsbetrachtung, unabhängig von der PV-Anlage.
Wir stellen von hydraulischen auf vollelektrische Maschinen um. Sollten wir mit der PV-Planung warten?
Nur, wenn die Umstellung so groß ist, dass sich die Form Ihres Lastgangs ändert — etwa bei Austausch eines erheblichen Teils des Maschinenparks oder beim Neuaufbau einer Linie. Bei schrittweisem Tausch einzelner Maschinen bleibt der Verbrauch in einer Größenordnung, in der die Anlage vollständig selbst verbraucht wird. Sinnvoll ist in beiden Fällen, die Auslegung auf den geplanten Zielzustand zu rechnen und nicht nur auf die Historie.
Lohnt sich Photovoltaik, wenn wir nur einschichtig fahren?
Häufig sogar besonders gut, weil die Betriebszeit weitgehend im Erzeugungsfenster liegt. Zu prüfen ist der Anteil, der an Wochenenden und in den Betriebsferien in die Einspeisung geht, und ob die Grundlast aus Zylinderheizungen, Trocknern und Kälte ihn auffängt. Das entscheidet der Lastgang, nicht die Schichtzahl.
Better Energy plant und baut gewerbliche Photovoltaikanlagen deutschlandweit, mit Sitz in Mainz und einem Schwerpunkt in Rheinhessen und im Rhein-Main-Gebiet. Daraus sind bisher 582 umgesetzte Projekte geworden, darunter Dachanlagen in der für Produktionshallen relevanten Größenordnung — die Anlage in Appenweier etwa mit 256,5 kWp. Planung, statische Prüfung durch Fachingenieure, Elektroinstallation durch zertifizierte Elektromeister und die Abstimmung mit dem Netzbetreiber liegen in einer Hand. Was auf Ihrem Dach belegbar ist und welchen Anteil Ihres Bezugs Sie ersetzen können, klärt eine Auswertung des Lastgangs zusammen mit einer Begehung. Einen Überblick über unser Angebot für Unternehmen finden Sie unter Photovoltaik für Unternehmen; für ein konkretes Gespräch erreichen Sie uns über die Kontaktseite.
You will also like